

Sistem za kaljenje je vgrajen v linije za filamente. Za potrditev, ali sistem za kaljenje učinkovito deluje pri proizvodnji filamentne preje, lahko upoštevate naslednje dejavnike:
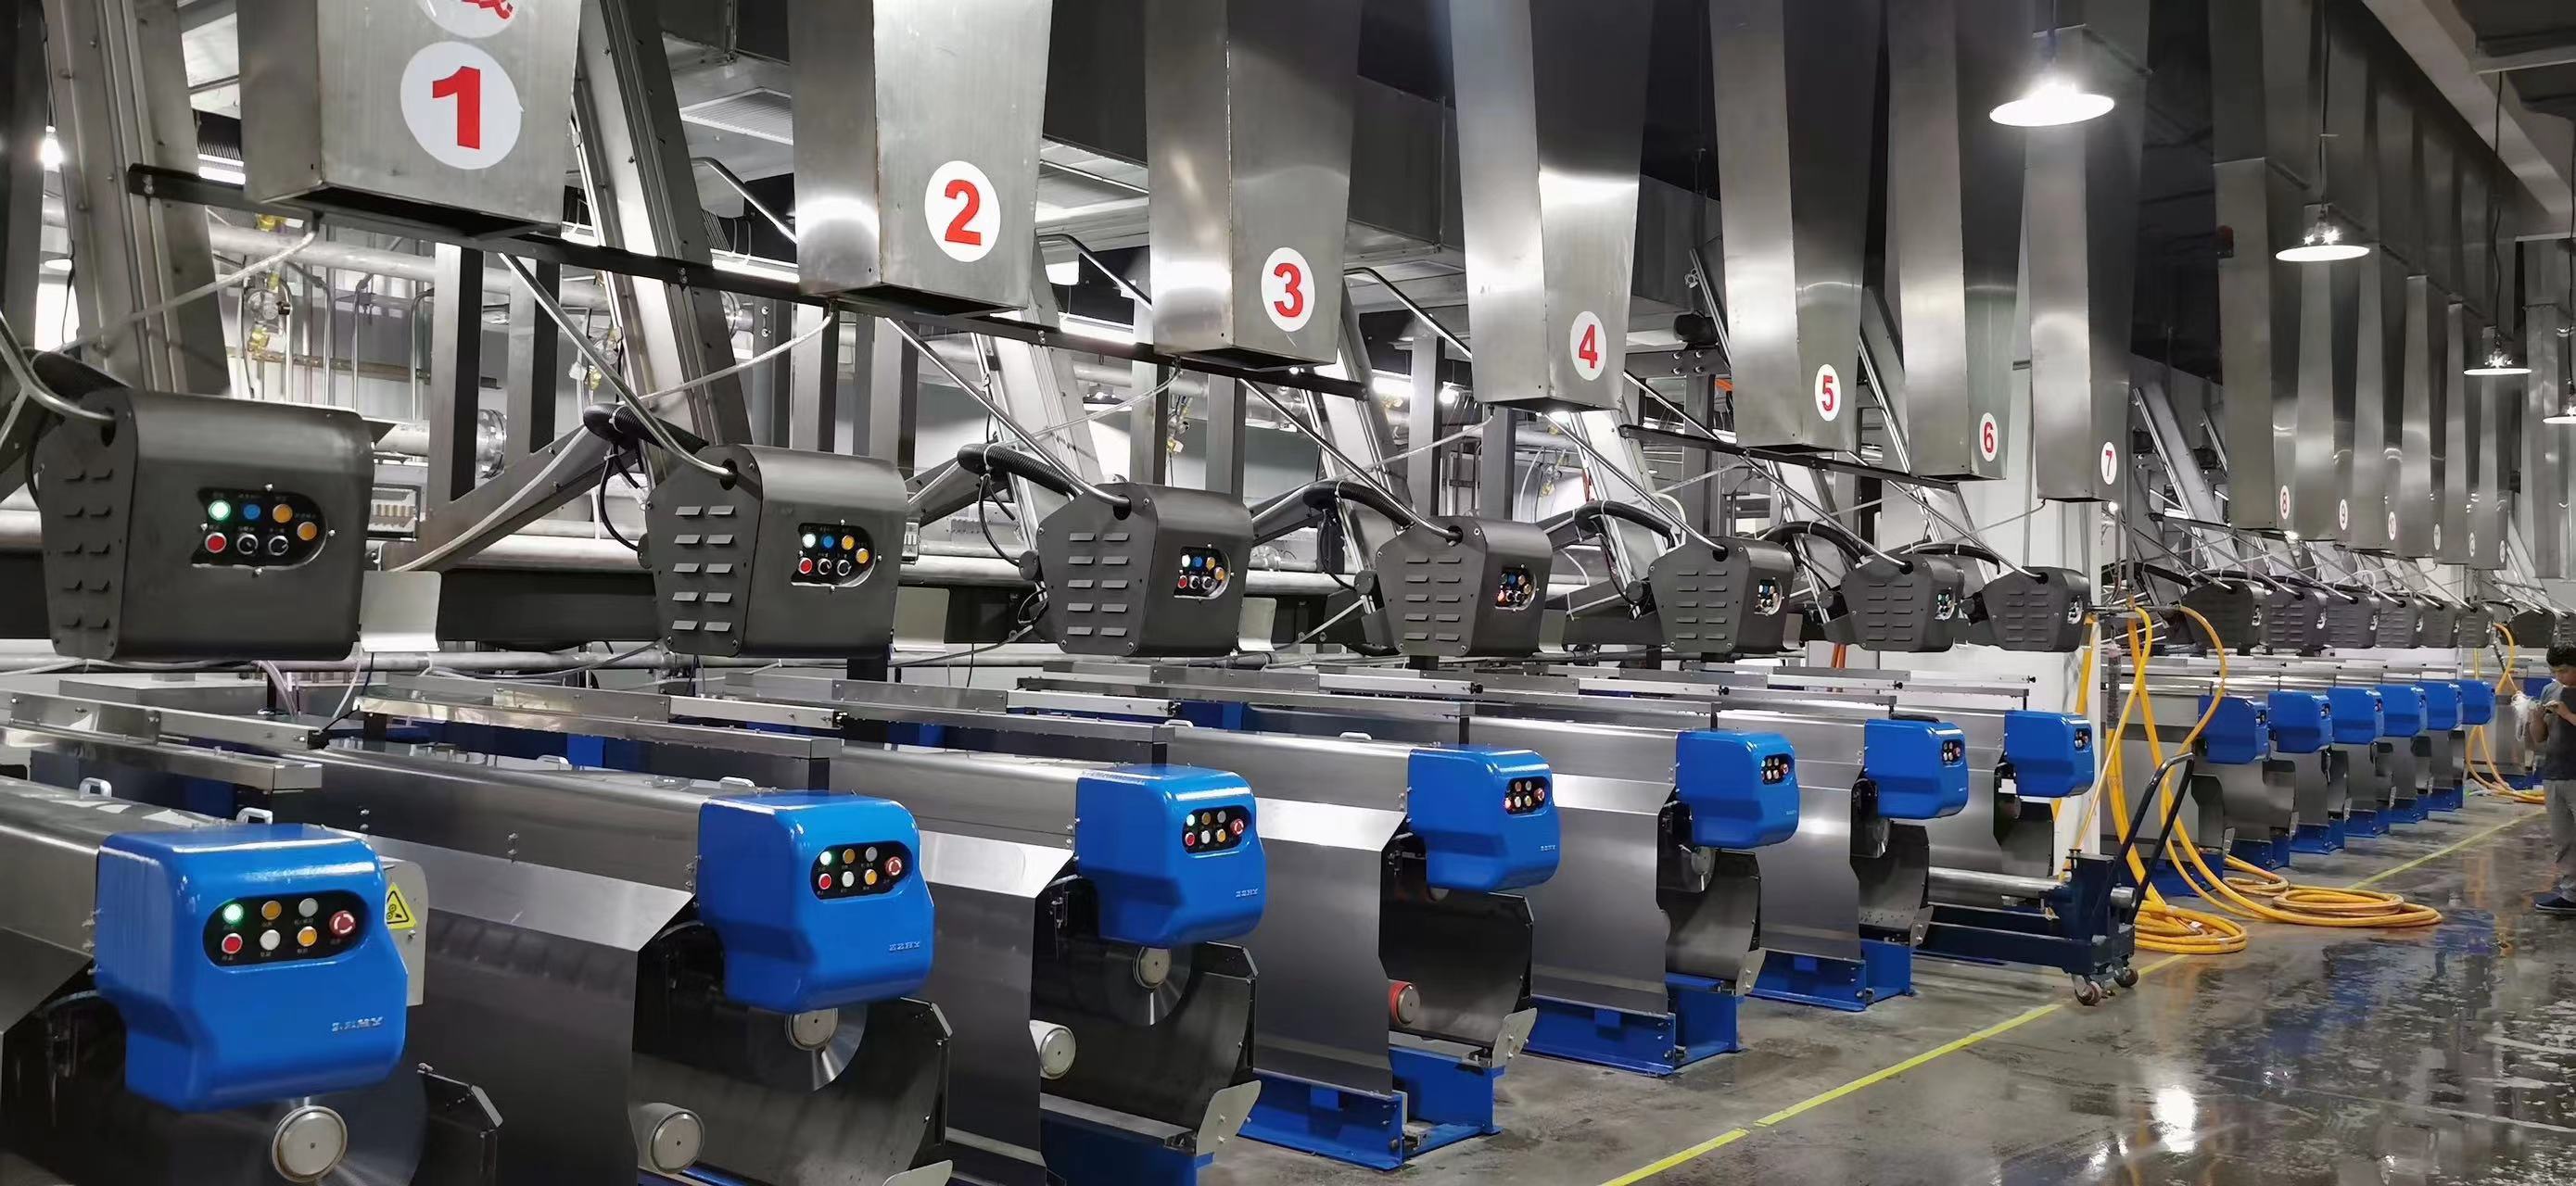
Hlajenje filamentov: Preverite, ali sistem za kaljenje zagotavlja zadostno in enakomerno hlajenje filamentov. Filamente je treba hitro ohladiti na želeno temperaturo, da se strdijo in učinkovito stabilizirajo.
Enakomernost: Ocenite enakomernost hlajenja po širini in dolžini snopa filamentov. Zagotovite, da je postopek hlajenja enakomeren po celotnem prečnem prerezu snopa filamentov, da se izognete spremembam lastnosti vzdolž preje.
Kakovost preje: Ocenite kakovost proizvedene preje. Sistem kaljenja mora zagotoviti prejo z želenimi lastnostmi, kot so ustrezna molekularna orientacija, natezna trdnost, raztezek, krčenje in druge določene lastnosti.
Procesni parametri: Spremljajte in nadzorujte procesne parametre, povezane s sistemom za kaljenje, kot so temperatura hladilnega zraka/vode, pretok, tlak in zasnova šobe. Te parametre je treba optimizirati za doseganje želene hitrosti hlajenja in profila hlajenja.
Vizualni pregled: Med proizvodnjo vizualno pregledujte filamente in prejo. Bodite pozorni na morebitne znake neenakomernega hlajenja, kot so neenakomeren videz površine, razlike v premeru ali vidne napake.
Spremljanje delovanja: Neprekinjeno spremljajte in beležite ustrezne procesne parametre, vključno s temperaturo, tlakom in časom hlajenja, da zagotovite, da ostanejo znotraj določenega območja. Vsa odstopanja je treba takoj ugotoviti in odpraviti.
Testiranje kakovosti: Redno izvajajte testiranje kakovosti proizvedene preje, da preverite, ali izpolnjuje zahtevane specifikacije in standarde. To lahko vključuje testiranje trdnosti preje, raztezka, krčenja, denierja, obstojnosti barve in drugih pomembnih lastnosti.
Z oceno teh dejavnikov in rednimi pregledi ter testiranjem kakovosti lahko zagotovite, da sistem za kaljenje deluje pravilno in proizvaja filamentno prejo želene kakovosti. Pomembno je tudi upoštevati vse posebne zahteve ali standarde, ki jih določa vaš proizvodni proces, in sistem za kaljenje ustrezno prilagoditi.
In običajno lahko izbirate med dvema vrstama kaljenja:
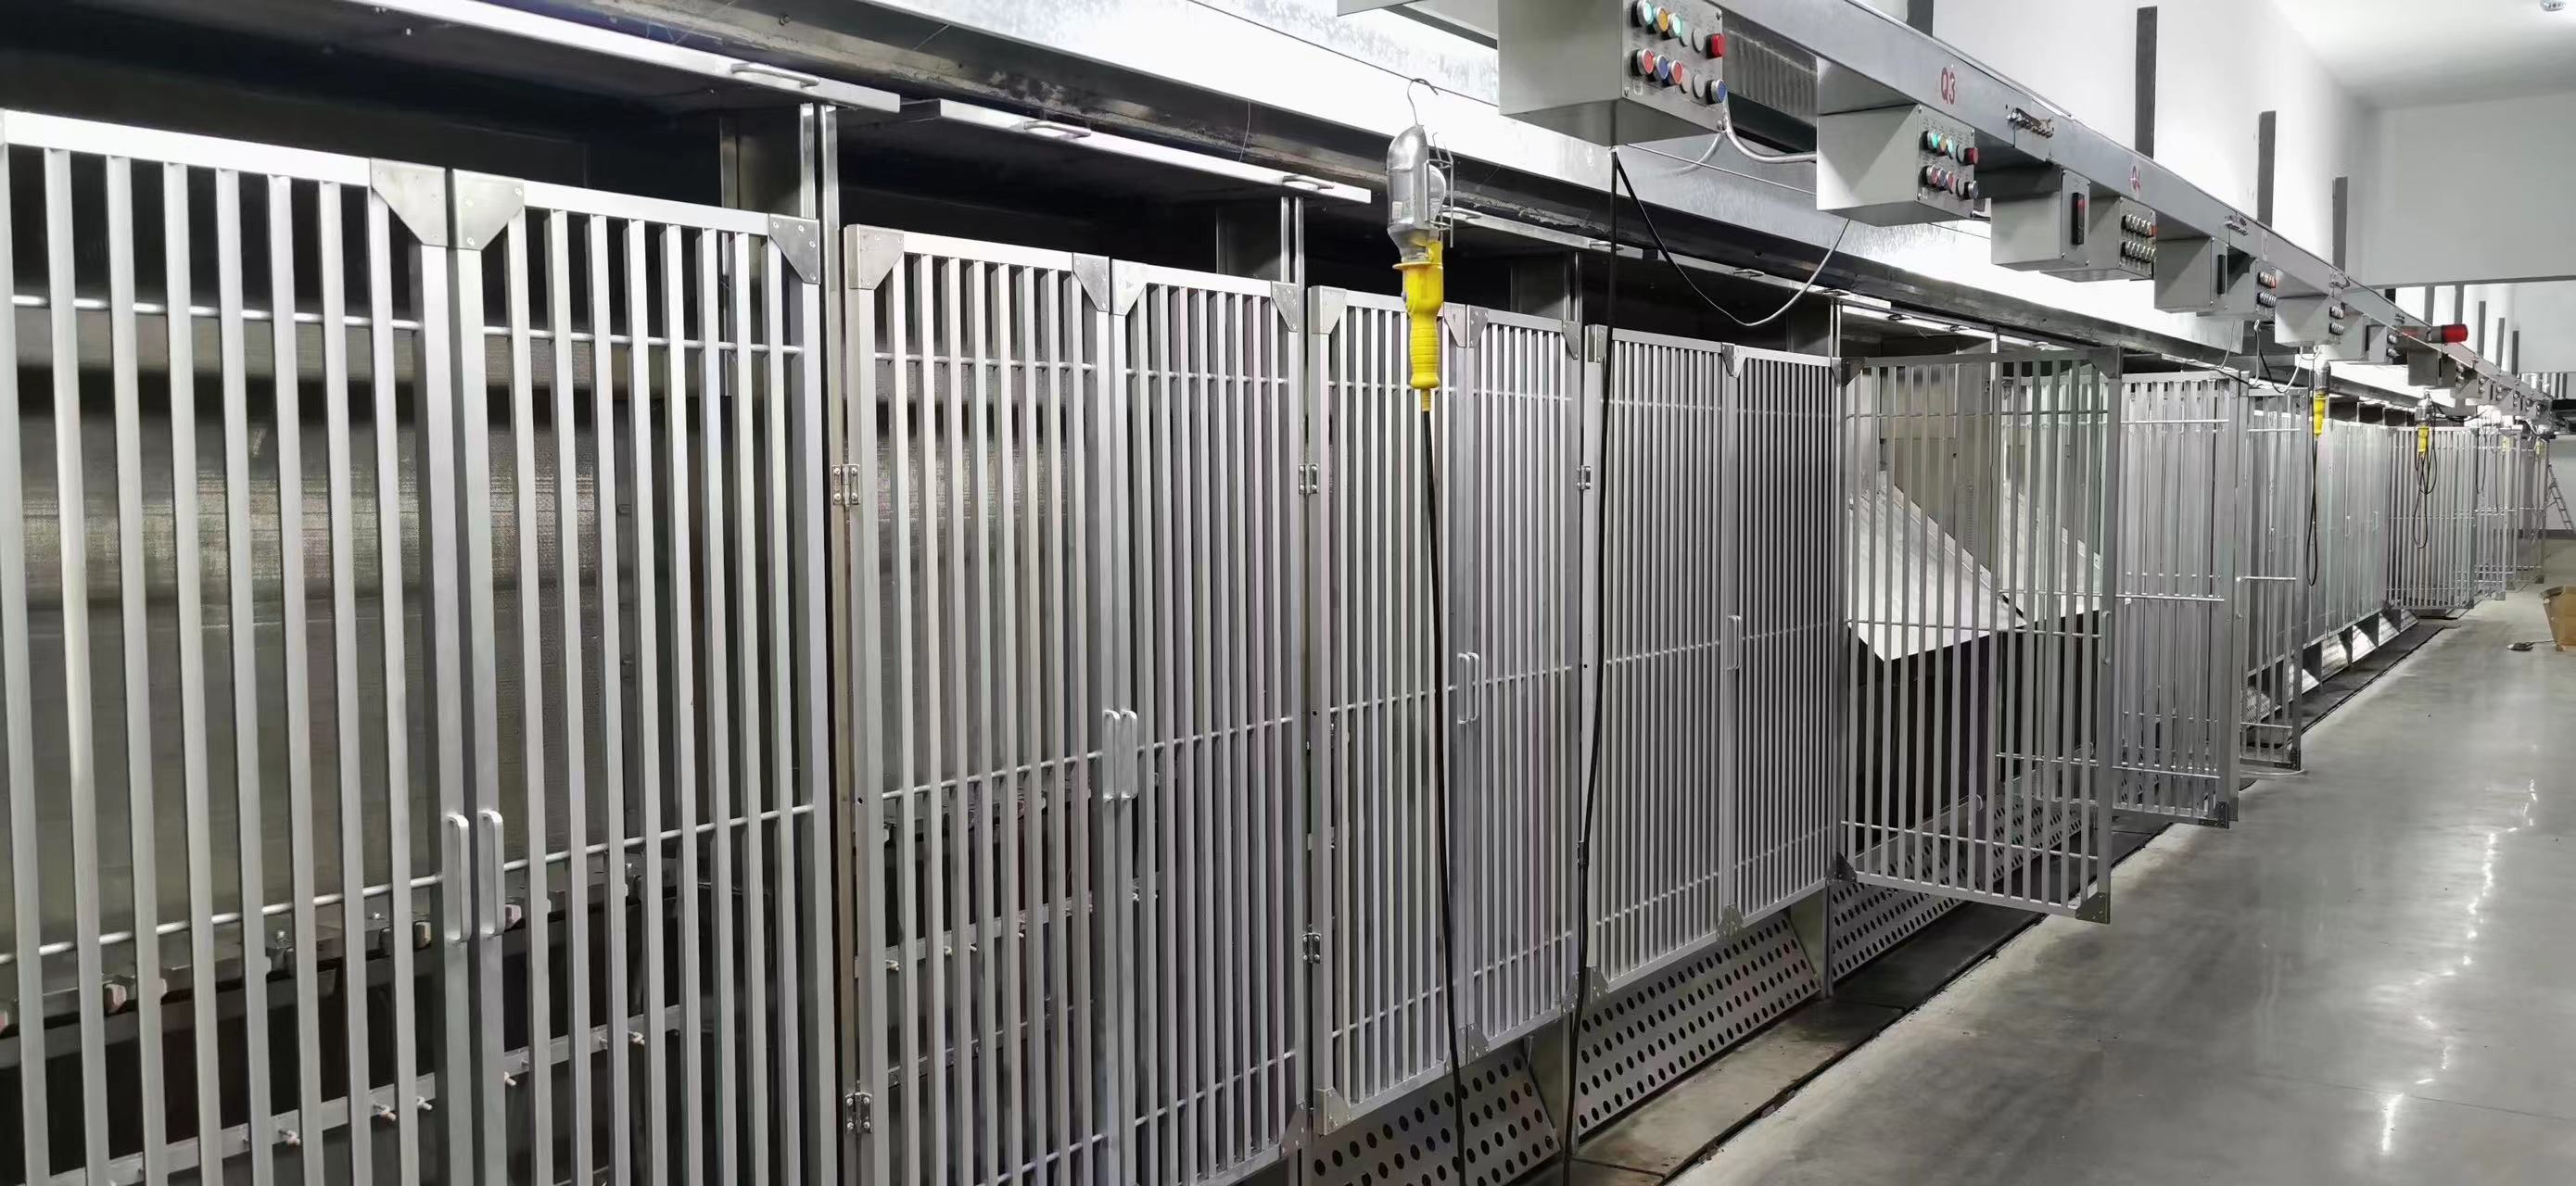
Kaljenje EVO (Edge-Variable Overfead) in navzkrižno kaljenje sta dve različni tehniki, ki se uporabljata pri proizvodnji filamentne preje. Tukaj so njune ključne razlike:
Kaljenje EVO (Edge-Variable Overfead): Kaljenje EVO je specializirana tehnika kaljenja, ki se uporablja predvsem pri proizvodnji FDY (Fully Drawn Yarn). Vključuje nadzor hitrosti hlajenja filamentov, zlasti na robovih ali obrobah preje. Z uravnavanjem prekomernega podajanja filamentov na robovih med postopkom kaljenja se ustvari različno krčenje med središčem in robovi preje. To različno krčenje prispeva k razvoju želene kodraste strukture in povečani prostornini FDY preje.
Navzkrižno glajenje: Navzkrižno glajenje pa je postopek hlajenja, ki se izvede takoj po ekstruziji filamentov pri proizvodnji filamentne preje. Vključuje izpostavljanje filamentov hitri metodi hlajenja, kot je uporaba hladnega zraka ali vode, za njihovo strjevanje in stabilizacijo. Navzkrižno glajenje pomaga ohraniti želeno molekularno orientacijo in fizikalne lastnosti filamentov. Pogosto se uporablja pri različnih vrstah proizvodnje filamentne preje, vključno s POY (delno orientirana preja) in FDY.
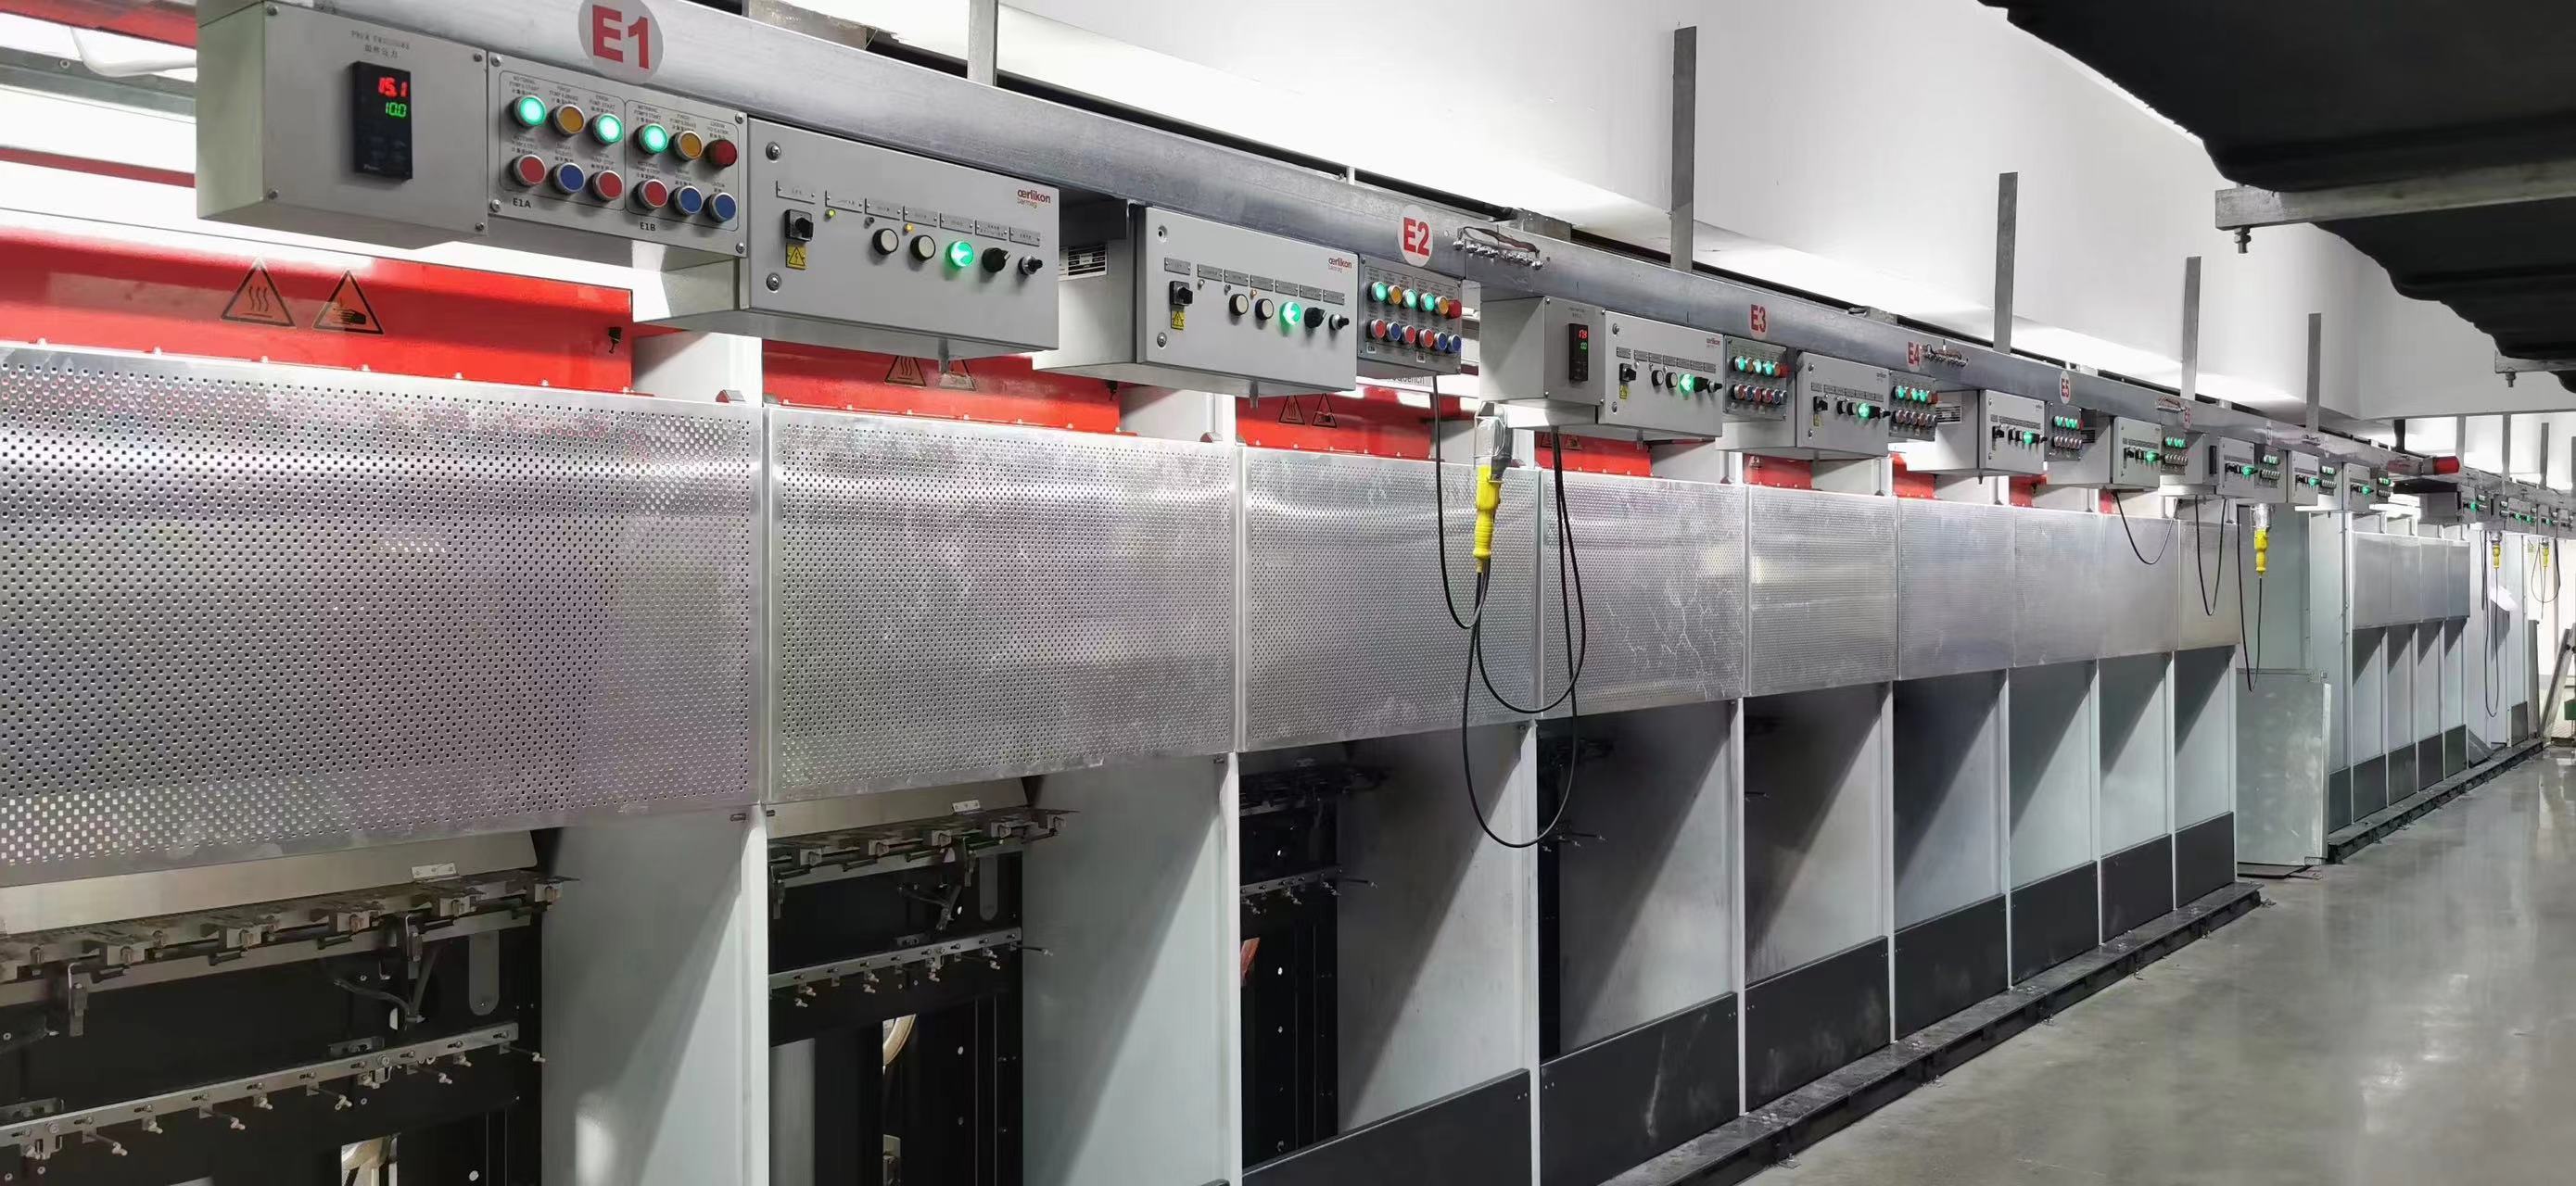
Če povzamemo, glavna razlika med kaljenjem EVO in navzkrižnim kaljenjem leži v njunem namenu in učinku. Kaljenje EVO je posebej zasnovano za ustvarjanje diferencialnega krčenja in doseganje želene kodraste strukture in prostornine pri prejah FDY. Navzkrižno kaljenje pa je splošen postopek hlajenja, ki se uporablja za stabilizacijo filamentov in ohranitev njihove molekularne orientacije ter fizikalnih lastnosti pri različnih vrstah proizvodnje filamentnih prej.
Čas objave: 5. junij 2023